 BAHASA


Rumah / Berita / Berita Industri / Panduan Material Pemesinan CNC: Cara Memilih Logam dan Paduan yang Tepat
Memilih Bahan Pemesinan CNC: Jawaban Langsung
Bahan yang paling dapat diandalkan untuk pemesinan CNC adalah paduan aluminium, khususnya AL 6061-T6 , karena menawarkan keseimbangan kemampuan mesin, kekuatan, dan efektivitas biaya yang tak tertandingi. Namun, pilihan optimal bergantung sepenuhnya pada tujuan aplikasi, volume produksi, dan sifat fisik yang diperlukan. Dalam praktik industri, lebih dari 60% komponen mesin CNC presisi dibuat dari paduan aluminium karena konduktivitas termal yang sangat baik, ketahanan terhadap korosi, dan rasio berat terhadap kekuatan.
Bagi produsen di sektor seperti otomotif, telekomunikasi, dan mesin pertanian, proses pemilihan material berdampak langsung pada biaya dan kinerja produksi. Tujuan utamanya adalah menyelaraskan sifat mekanik material dengan persyaratan fungsional bagian akhir. Meskipun aluminium mendominasi, baja, baja tahan karat, dan plastik rekayasa masing-masing memiliki ceruk tertentu.
Perbandingan Bahan untuk Insinyur CNC
Saat mengevaluasi material untuk pemesinan CNC, para insinyur biasanya menilai kombinasi trade-off. Tabel berikut memberikan pandangan komparatif mengenai material CNC yang paling banyak digunakan, menyoroti perbedaan teknis yang memandu pengambilan keputusan. Perbandingan ini didasarkan pada metrik standar industri dan perilaku pemesinan yang umum.
| Material | Kemampuan mesin (1-10) | Kekuatan Tarik (MPa) | Biaya Relatif | Aplikasi Khas |
|---|---|---|---|---|
| Aluminium 6061-T6 | 8.5 | 290 | Sedang | Bagian struktural, braket, otomotif, elektronik |
| Baja Tahan Karat 303 | 6.0 | 550 | Tinggi | Poros, komponen tahan korosi |
| Baja Karbon 1045 | 6.5 | 585 | Rendah | Roda gigi, gandar, mesin tugas berat |
| Kuningan C360 | 9.0 | 340 | Sedang | Perlengkapan, katup, komponen listrik |
| POM (Asetal) | 9.5 | 70 | Sedang | Roda gigi, isolator, komponen tahan aus |
Mengapa Paduan Aluminium Mendominasi Pemesinan CNC
Paduan aluminium adalah tulang punggung pemesinan CNC karena kemampuan mesinnya yang luar biasa. Tidak seperti baja, serpihan aluminium mudah pecah, sehingga menghasilkan kecepatan pemotongan yang lebih tinggi dan beban spindel yang lebih rendah. Paduan yang paling umum adalah 6061-T6, yang dikenal karena ketahanan terhadap korosi dan kemampuan lasnya, dan 7075-T6, yang menawarkan kekuatan sebanding dengan baja tetapi dengan bobot setengahnya.
Saat mengerjakan aluminium, mencapai toleransi ketat seperti ±0,005 mm relatif mudah. Dalam proses produksi bervolume tinggi, pelat aluminium mesin CNC sering kali memberikan kualitas permukaan yang unggul dibandingkan bahan lainnya. Untuk proyek yang bahan bakunya dimasukkan dalam bentuk billet atau pelat padat, stabilitas termal merupakan faktor penentu. Aluminium sangat menarik untuk sasis ringan, penyerap panas, dan komponen presisi otomotif.
 Pelat Aluminium Mesin CNC untuk Komponen Presisi Pelat aluminium padat menawarkan struktur butiran yang seragam, menjadikannya ideal untuk anodisasi dan mencapai toleransi yang ketat. Stabilitas termalnya sesuai dengan sasis ringan, unit pendingin, dan suku cadang otomotif. Lihat Produk →
Bagi produsen yang menggabungkan pengecoran dan permesinan, pilihan paduan aluminium menjadi landasannya. Komponen yang digiling dari pelat aluminium memiliki struktur butiran yang seragam, yang lebih disukai untuk anodisasi dibandingkan paduan cor tertentu. Keputusan untuk menggunakan mesin aluminium padat versus pengecoran sering kali didorong oleh jumlah pesanan dan persyaratan ketebalan dinding.
Bekerja dengan Baja dan Baja Tahan Karat
Baja tetap menjadi pilihan standar ketika suku cadang mengalami beban ekstrem. Baja tahan karat, khususnya kelas 304 dan 316, dipilih karena ketahanannya terhadap korosi yang mengesankan, menjadikannya dominan dalam pengolahan makanan, pembuatan perangkat medis, dan teknik kelautan. Kemampuan mesin baja lebih rendah dibandingkan aluminium, sehingga memerlukan kecepatan spindel yang lebih lambat dan aliran cairan pendingin yang banyak.
Baja karbon (C45) adalah pekerja keras dalam peralatan industri. Meskipun lebih sulit untuk dipotong, ia menawarkan ketahanan aus yang sangat baik. Detail yang berbeda adalah peran kandungan sulfur dalam baja potong bebas. Memasukkan belerang akan meningkatkan sifat mampu bentuk chip, sehingga umur alat lebih lama. Insinyur harus mempertimbangkan siklus pemesinan yang lebih panjang dan keausan perkakas yang lebih tinggi dibandingkan dengan kekuatan lelah superior yang dihasilkan baja.
Rekayasa Plastik dan Paduan Berbasis Tembaga
Plastik rekayasa seperti POM (Asetal), PTFE, dan PEEK menjadi semakin umum dalam pemesinan CNC karena sifat gesekan dan isolasi listriknya yang rendah. POM sering digunakan untuk roda gigi presisi dan mekanisme geser karena menyerap sedikit kelembapan dan menjaga stabilitas dimensi. Namun, pengerjaan mesin plastik memerlukan strategi khusus; material harus dijepit dengan hati-hati untuk mencegah benda kerja tertekuk, dan perkakas seruling tunggal yang tajam biasanya lebih disukai.
Paduan tembaga seperti kuningan dan perunggu sangat mudah dikerjakan dengan peringkat 9,0, menjadikannya ideal untuk perlengkapan pesanan, konektor listrik, dan komponen katup. Mereka menawarkan konduktivitas termal dan listrik yang sangat baik. Memahami ekspansi termal spesifik bahan-bahan ini sangat penting, terutama untuk bagian-bagian yang harus mempertahankan bentuknya di bawah fluktuasi suhu.
Mencocokkan Material CNC dengan Skenario Aplikasi
Memilih material pemesinan CNC pada dasarnya adalah tugas yang menyelaraskan dengan konteks operasional spesifik komponen. Industri yang berbeda menerapkan batasan yang berbeda pula. Misalnya, industri otomotif memprioritaskan pengurangan bobot kendaraan untuk meningkatkan efisiensi bahan bakar, sehingga mendorong permintaan komponen aluminium. Dalam konteks ini, cetakan aluminium bertekanan tinggi kadang-kadang digunakan, tetapi pemesinan CNC diperlukan untuk mencapai akurasi dimensi akhir.
 Suku Cadang Silinder Mesin Otomatis Aluminium Mesin Untuk komponen otomotif seperti badan katup, aluminium tempa dengan mesin CNC memastikan presisi dan kedap udara. Pilihan ini menyeimbangkan pengurangan bobot dengan daya tahan, yang penting untuk kinerja mesin. Lihat Produk →
Untuk komponen yang memerlukan presisi tinggi dan kedap udara yang sangat baik, seperti badan katup atau kotak transmisi, pemesinan CNC dari aluminium tempa menyediakan jalur yang andal. Insinyur juga harus mempertimbangkan paparan lingkungan dari bagian tersebut. Kombinasi ketahanan korosi pada aluminium dan kekuatan baja berdampak pada umur produk jadi. Baca artikel terperinci kami tentang apa itu die casting aluminium untuk melihat kaitannya dengan pemesinan CNC sekunder.
Bagaimana Pemilihan Material Mempengaruhi Kecepatan dan Kualitas Pemesinan CNC
Sifat fisik suatu material sangat membatasi parameter pemotongan yang tersedia bagi operator CNC. Konduktivitas termal aluminium yang tinggi memungkinkan pembuangan panas dengan cepat, sehingga alat tidak terlalu panas. Sebaliknya, pemesinan titanium atau baja paduan tinggi memerlukan kecepatan pemotongan yang rendah untuk mencegah kerusakan pahat karena konsentrasi panas yang tinggi pada ujung tombak.
Mari kita periksa dampak waktu siklus. Saat beralih dari aluminium ke baja, kecepatan potong yang disarankan turun drastis. Misalnya, meskipun aluminium dapat dikerjakan dengan kecepatan 600 m3/menit dengan perkakas karbida, baja sering kali harus dikerjakan dengan kecepatan hanya 200-300 m3/menit. Hal ini secara langsung berarti waktu tunggu produksi yang lebih lama dan peningkatan biaya. Selain itu, setiap material berinteraksi dengan geometri alat secara berbeda. Kepingan dari aluminium dapat membentuk massa berserabut jika geometri pahatnya salah, sedangkan keping baja cenderung mudah pecah.
Toleransi, Finishing Permukaan, dan Pasca Pemrosesan
Mencapai presisi tinggi dalam pemesinan CNC sangat bergantung pada konsistensi material. Ketika mempertimbangkan persyaratan penyelesaian permukaan, aluminium dapat dikerjakan dengan mesin hingga hasil akhir Ra 0,8 µm yang sangat halus tanpa proses tambahan. Untuk bagian yang memerlukan anodisasi, kualitas material harus dipilih dengan cermat. Paduan yang seragam memastikan lapisan anodisasi yang konsisten, mencegah bintik-bintik pada permukaan.
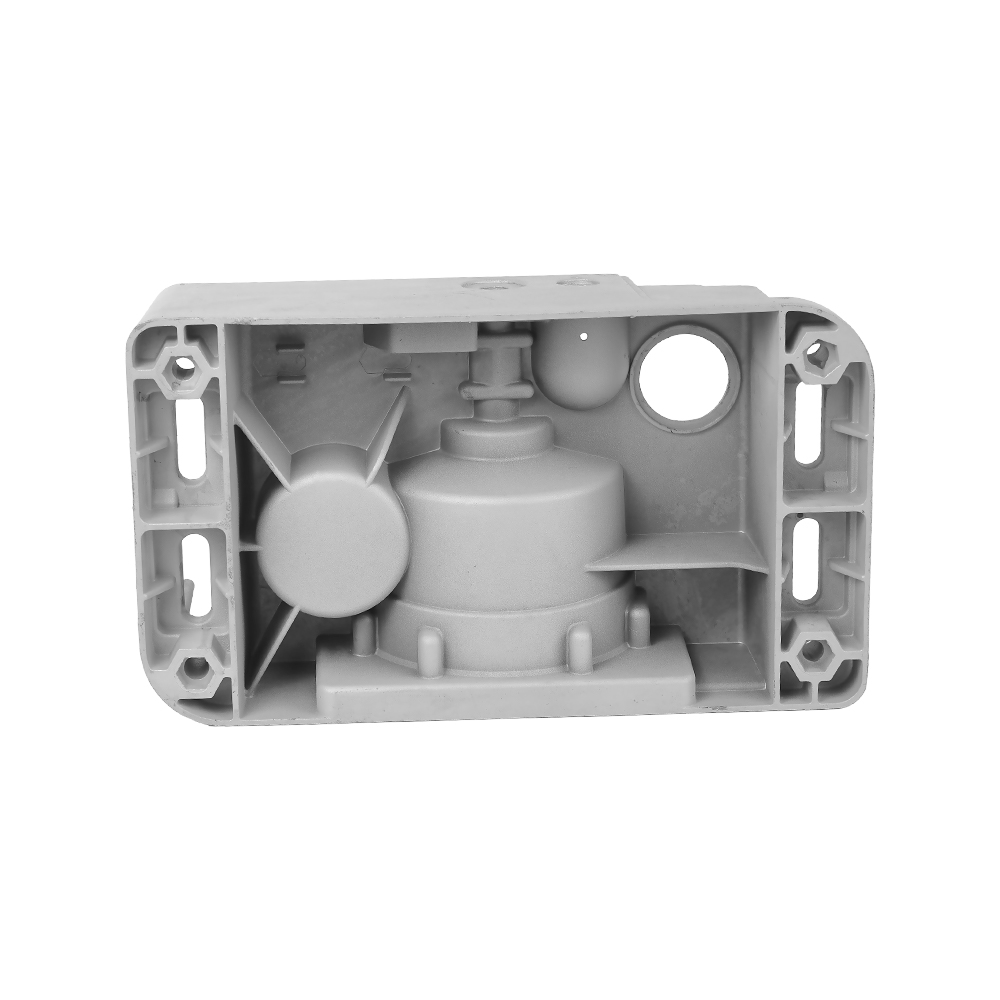
Produsen harus sering merencanakan pasca-pemrosesan. Misalnya, komponen kompleks seperti rumah girboks dapat dicetak dan kemudian dikerjakan untuk memenuhi toleransi yang tepat, namun langkah pemesinan dapat mengubah stabilitas dimensi komponen. Pemahaman mendalam tentang apakah bagian die-cast aluminium memerlukan pasca-pemrosesan membantu desainer secara akurat memperkirakan tunjangan pemesinan yang diperlukan selama tahap CNC.
 Housing Gearbox Aluminium Die Cast untuk Pemesinan Presisi Perumahan ini dicetak kemudian dikerjakan untuk memenuhi toleransi yang ketat. Memahami kebutuhan pasca-pemrosesan membantu memprediksi kelonggaran pemesinan, memastikan akurasi dimensi pada komponen gearbox yang kompleks. Lihat Produk →
Panduan Langkah demi Langkah untuk Memilih Bahan CNC yang Tepat
Untuk menghilangkan dugaan, ikuti urutan keputusan langsung:
- Tentukan persyaratan fungsional: Nyatakan tujuan utama bagian tersebut. Apakah itu komponen struktural, antarmuka termal, atau permukaan aus yang bergerak?
- Hitung pagu anggaran: Bedakan antara biaya bahan baku dan biaya waktu pemesinan. Aluminium umumnya lebih hemat biaya karena kecepatan pengerjaan yang lebih cepat.
- Tentukan toleransi yang diperlukan dan penyelesaian permukaan: Toleransi yang ketat (di bawah ±0,01 mm) paling mudah dicapai pada aluminium.
- Evaluasi paparan lingkungan: Sifat korosif, suhu ekstrem, dan tekanan eksternal akan menentukan apakah baja tahan karat atau bahan berlapis diperlukan.
- Pilih standar: Konfirmasikan apakah pemasok permesinan CNC Anda paling berpengalaman dengan material tersebut. Untuk suku cadang presisi dalam jumlah sedang, 6061-T6 adalah standar yang aman.
Mengenali Cacat Umum Material Permesinan CNC
Beberapa cacat dapat timbul jika material tidak ditangani dengan benar. Pertama, pembentukan duri merupakan masalah utama pada logam lunak seperti aluminium. Tepi bergelombang ini sering kali memerlukan deburring manual, sehingga menambah biaya produksi. Pada material yang lebih keras seperti baja tahan karat, tantangannya sering kali muncul permesinan berceloteh , yang menciptakan permukaan akhir bergelombang yang tidak diinginkan.
Selain itu, deformasi termal selama pemesinan dapat menyebabkan penolakan komponen. Komponen aluminium berdinding tipis dapat melentur akibat gaya pemotongan, menyebabkan dimensi tidak sesuai spesifikasi. Untuk mengurangi hal ini, masinis menggunakan perlengkapan khusus dengan rahang lembut untuk menopang benda kerja dan menyeimbangkan kedalaman pemotongan.
Pertanyaan Yang Sering Diajukan Tentang Material Mesin CNC
Bahan apa yang paling umum digunakan dalam pemesinan CNC?
Bahan yang paling umum adalah paduan aluminium, terutama 6061 dan 7075. Bahan ini menawarkan kemampuan mesin yang tinggi, kekuatan yang baik, dan pilihan finishing yang serbaguna, menjadikannya favorit untuk komponen industri.
Bahan manakah yang memberikan kemampuan mesin terbaik?
Kuningan (C360) dan POM (Asetal) menduduki puncak grafik kemampuan mesin dengan peringkat 9,0 hingga 9,5 dari 10, diikuti oleh aluminium 6061 dengan peringkat 8,5.
Bagaimana pengaruh material terhadap biaya pemesinan CNC?
Biaya dipengaruhi oleh harga bahan baku dan waktu pengerjaan. Meskipun harga titanium mentah mungkin 20 kali lebih mahal dibandingkan aluminium, material yang lebih keras juga memerlukan kecepatan pemesinan yang lebih lambat, sehingga menggandakan dampak total terhadap biaya per suku cadang.
Kelas aluminium apa yang paling mudah untuk dikerjakan?
Aluminium 6061-T6 adalah kelas yang paling mudah dikerjakan untuk komponen keperluan umum. Penambahan silikon pada grade cor seperti ADC12 membuatnya lebih abrasif, sehingga sedikit mengurangi umur pahat.
Apakah lebih baik mengerjakan mesin dari bahan billet atau cor?
Ini tergantung pada ukuran batch. Pemesinan dari billet sangat ideal untuk prototipe dan batch kecil karena tidak memerlukan biaya perkakas. Untuk produksi volume tinggi, pengecoran yang dikombinasikan dengan finishing CNC adalah cara yang paling ekonomis.
Bisakah permukaan akhir diukur pada material yang berbeda?
Ya, permukaan akhir biasanya diukur dalam Ra. Komponen aluminium biasanya dapat mencapai Ra sebesar 1,6 µm setelah penggilingan, sedangkan proses penyelesaian sekunder dapat mencapai 0,8 µm atau bahkan lebih halus.
Memikirkan Kembali Pemilihan Material untuk Proyek CNC Anda Berikutnya
Biaya sebenarnya dari setiap proyek pemesinan CNC tidak hanya sekedar harga bahan mentah. Material yang lebih mahal yang memungkinkan kecepatan pemotongan lebih cepat dan umur pahat yang lebih lama terbukti lebih hemat biaya secara total. Karena lebih dari 70% komponen mesin CNC dibuat dari aluminium, aluminium tetap menjadi tolok ukur untuk menilai semua bahan lainnya.
Dengan memprioritaskan tuntutan fungsional suku cadang—apakah pembuangan panas, pengurangan berat, ketahanan terhadap korosi, atau kekuatan mekanis—tim pengadaan dan teknisi dapat mengambil keputusan yang tepat. Bermitra dengan pemasok permesinan yang memiliki keahlian mendalam di bidang aluminium memungkinkan perusahaan menavigasi proses pemilihan material dengan percaya diri.
