 BAHASA


Rumah / Berita / Berita Industri / Penggilingan CNC Aluminium: Panduan Lengkap Proses, Toleransi, dan Pemilihan Pemasok
Penggilingan CNC aluminium adalah proses manufaktur subtraktif yang menggunakan pemotong berputar yang dikendalikan komputer untuk menghilangkan material dari benda kerja aluminium. Ini memberikan akurasi dimensi tinggi dan kualitas permukaan yang sangat baik, dan ini merupakan langkah penyelesaian standar untuk pengecoran aluminium yang memerlukan permukaan mesin, lubang, dan benang pemasangan.
Jika Anda mencari suku cadang aluminium khusus, keputusannya bukan hanya tentang penggilingan. Rute yang paling efisien dimulai dengan proses pengecoran yang menghasilkan bentuk mendekati jaring, diikuti dengan penggilingan CNC untuk mendapatkan fitur yang presisi. Di Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd., kami menggabungkan die casting aluminium dengan permesinan CNC dalam satu rantai produksi untuk mengurangi outsourcing dan mengirimkan komponen jadi lebih cepat.
Panduan ini memberi Anda gambaran langsung tentang cara kerja penggilingan aluminium CNC, toleransi apa yang dapat Anda harapkan, paduan aluminium mana yang paling mudah untuk dikerjakan, dan bagaimana menjaga proyek Anda tetap ekonomis.
Apa itu Penggilingan CNC Aluminium?
Penggilingan CNC adalah operasi pemesinan yang fleksibel. Tidak seperti pembubutan, yang memutar benda kerja terhadap pahat tetap, penggilingan memutar pahat pemotong dan menggerakkannya sepanjang beberapa sumbu. Untuk komponen aluminium, hal ini memungkinkan pembuatan permukaan datar, slot, kantong, dan geometri tiga dimensi yang kompleks dalam satu pengaturan.
Pusat permesinan CNC modern biasanya diklasifikasikan sebagai mesin 3 sumbu, 4 sumbu, atau 5 sumbu. Mesin 3 sumbu menggerakkan pahat dalam arah X, Y, dan Z, yang mencakup sebagian besar pelat datar dan rumah monolitik. Mesin 4 sumbu menambahkan meja putar untuk fitur silinder. Mesin 5 sumbu memberikan kebebasan penuh untuk undercut dan kontur kompleks, yang sering kali diperlukan untuk komponen aluminium dirgantara dan otomotif.
Untuk bagian seperti rumah gearbox die-cast , Penggilingan CNC digunakan untuk mengerjakan permukaan pemasangan, lubang bantalan, dan pola baut setelah pengecoran. Langkah penggilingan menghilangkan sisa sisa pengecoran dan membawa semua permukaan penting ke ukuran akhir.
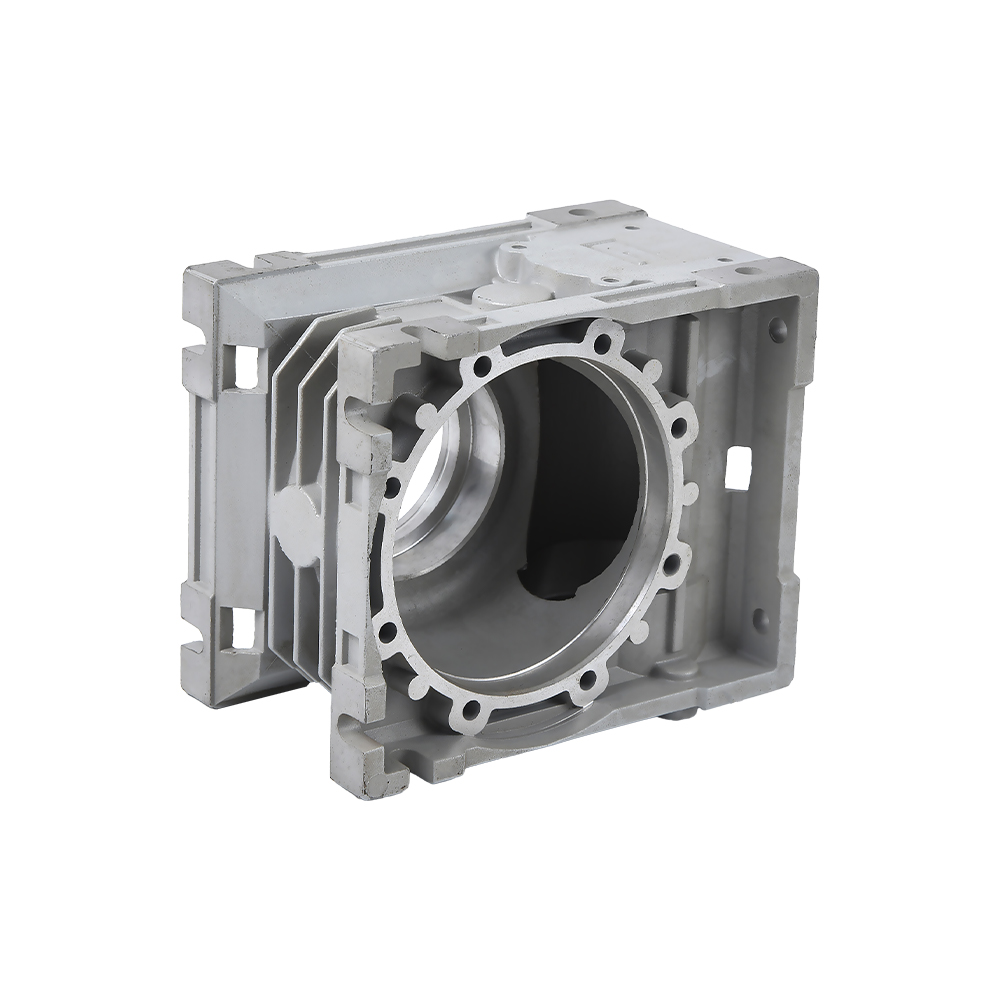 Perumahan Gearbox Aluminium Die Casting Bak Mesin Sepeda Motor Lihat Produk →
Nilai Aluminium dan Kemampuan Mesin yang Penting
Tidak semua paduan aluminium berperilaku sama di bawah pemotong frais. Paduan tempa seperti 6061 dikenal luas karena konsistensi dan permukaan akhir yang bagus. Paduan cor seperti A380 dan AD12 digunakan secara luas untuk die casting aluminium, namun kandungan silikonnya dapat mempercepat keausan perkakas. Paduan berkekuatan tinggi seperti 7075 menawarkan sifat mekanik yang sangat baik, namun lebih sulit untuk dikerjakan dan memerlukan parameter pemotongan yang cermat.
Pemilihan penting karena mempengaruhi waktu siklus, biaya perkakas, dan kualitas komponen. Tabel di bawah ini memberikan perbandingan praktis berdasarkan data pemesinan umum.
| Paduan | Karakteristik Utama | Perilaku Penggilingan CNC | Aplikasi Khas |
|---|---|---|---|
| 6061-T6 | Kemampuan mesin yang sangat baik, kualitas permukaan yang baik, kekuatan sedang | Pemotongan cepat, keausan alat rendah | Bagian bingkai, penutup, braket |
| A380 / ADC12 | Paduan die-cast, silikon tinggi, fluiditas baik | Keausan abrasif yang lebih tinggi pada perkakas, gunakan karbida berlapis | Rumah mesin, girboks, suku cadang motor |
| 7075-T6 | Kekuatan sangat tinggi, ketahanan korosi lebih rendah | Lebih sulit dipotong, menggunakan alat yang tajam dan pengaturan yang kaku | Dirgantara, komponen bertekanan tinggi |
| 5052 | Ketahanan korosi yang baik, dapat dilas | Kemampuan mesin yang baik, sedikit lebih lembut dari 6061 | Panel, tangki bahan bakar, bagian lembaran umum |
Masalah umum dalam pengecoran aluminium adalah adanya inklusi keras atau fase silikon tinggi. Saat Anda menggiling bagian tersebut, Anda harus memilih pemotong dengan geometri yang tepat dan lapisan yang tahan terhadap keausan abrasif. Di bengkel kami sendiri, kami menyesuaikan laju pengumpanan dan kecepatan spindel untuk setiap paduan sehingga masa pakai alat tetap dapat diprediksi.
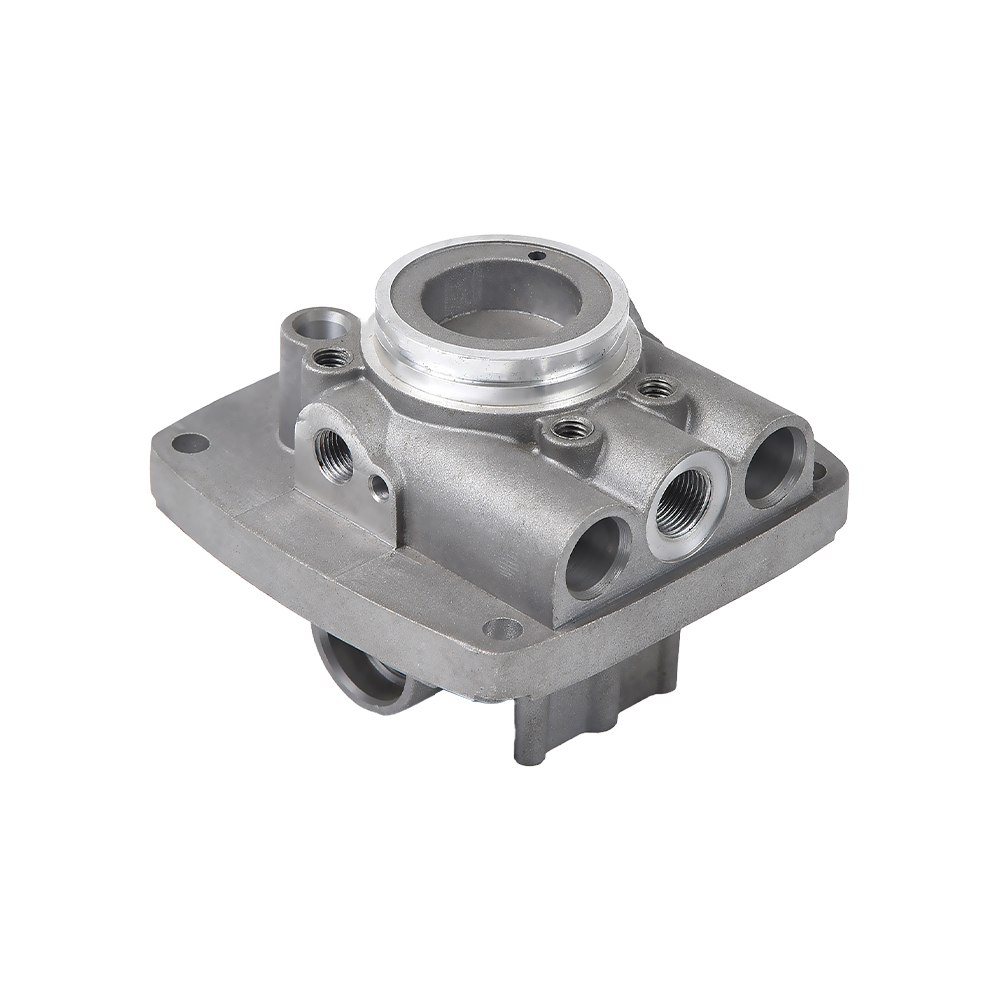 Katup Hidraulik Die Casting Aluminium Kotak Transmisi Sepeda Motor Die Casting Aluminium Lihat Produk →
Bagaimana Penggilingan CNC Menyelesaikan Komponen Die-Cast Aluminium
Aluminium die casting menghasilkan bentuk hampir bersih dengan rongga internal yang kompleks. Prosesnya sangat efisien untuk produksi volume, namun pengecoran saja tidak dapat menghasilkan toleransi yang lebih ketat atau tekstur permukaan yang halus. Penggilingan CNC menutup kesenjangan itu.
Ketika rumah gearbox, badan katup, atau pelat pelindung motor meninggalkan mesin die-cast, ia mempunyai kelonggaran sekitar 0,3 mm hingga 1,0 mm pada setiap permukaan mesin. Penggilingan CNC kemudian menghilangkan tunjangan ini untuk mencapai dimensi fungsional yang diperlukan. Operasi penggilingan tipikal pada pengecoran aluminium dapat memiliki toleransi posisi sebesar plus atau minus 0,02 mm dan kekasaran permukaan sebesar Ra 0,8 mikrometer dalam kondisi yang baik.
Contoh Fitur Pemesinan yang Khas
- Lubang baut mesin untuk perakitan struktural
- Permukaan pemasangan datar untuk seal dan gasket
- Jurnal bantalan yang memerlukan konsentrisitas
- Port berulir untuk katup hidrolik
Pendekatan gabungan ini mengurangi waktu tunggu karena suku cadang tidak perlu dikirim ke bengkel permesinan luar. Hal ini juga meningkatkan kontrol kualitas, karena tim produksi yang sama dapat memeriksa pengecoran dan bagian akhir pada setiap transisi.
Untuk memahami lebih dalam mengenai sisi casting, Anda dapat membaca artikel kami di pengecoran aluminium .
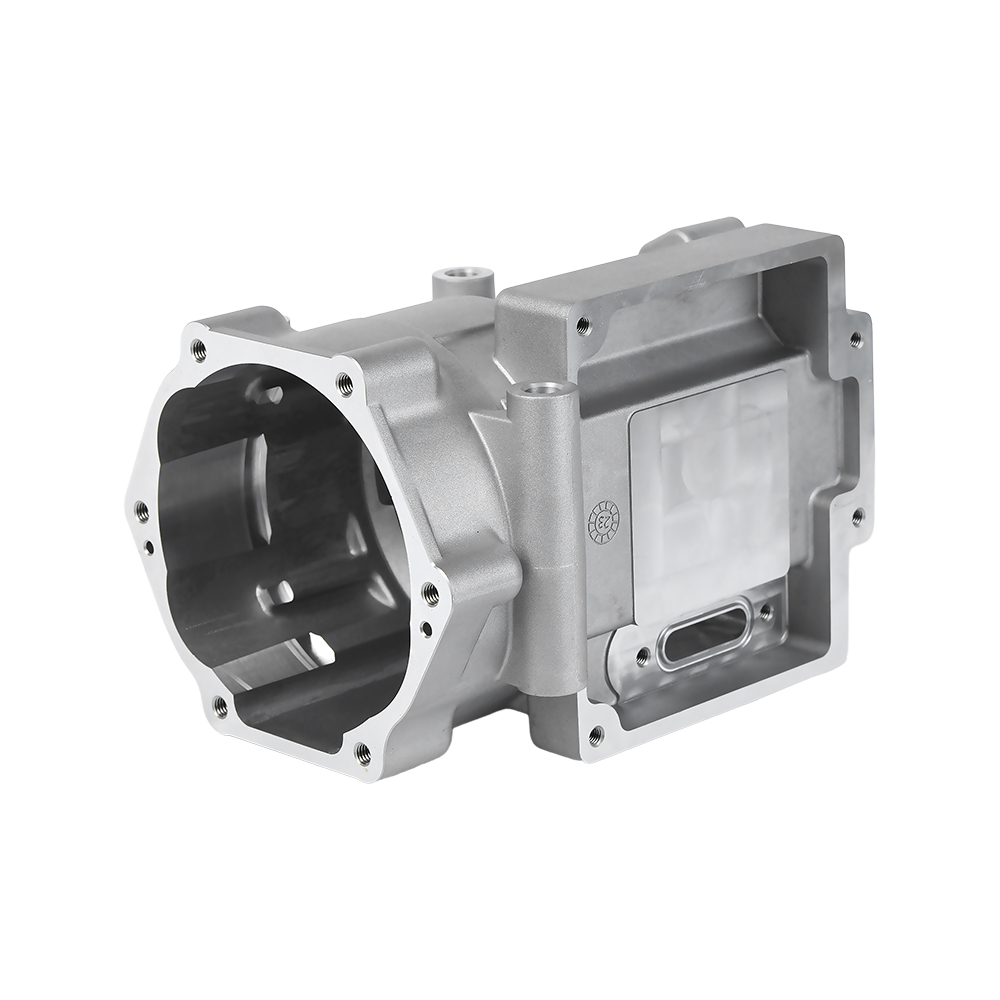 Suku Cadang Mobil Die Casting Aluminium Tekanan Tinggi Presisi Tinggi Bak Mesin Sepeda Motor Lihat Produk →
Toleransi, Permukaan Akhir, dan Pemeriksaan Kualitas
Permintaan toleransi tertentu adalah salah satu pertanyaan pertama yang dikirimkan pembeli ke pemasok permesinan. Untuk penggilingan aluminium CNC, jawabannya tergantung pada ukuran bagian, geometri, dan paduannya. Dalam praktik standar, komponen aluminium mesin produksi dapat dijaga pada kisaran yang ditunjukkan di bawah ini.
| Fitur | Toleransi Khas | Catatan |
|---|---|---|
| Dimensi linier | plus atau minus 0,05 mm | Akurasi penggilingan standar |
| Posisi lubang | plus atau minus 0,02 mm | Membutuhkan inspeksi CMM |
| Diameter lubang | plus atau minus 0,01 mm | Reaming atau membosankan direkomendasikan |
| Permukaan akhir | Ra 0,8 hingga 1,6 mikrometer | Tergantung pada geometri umpan dan pemotong |
Pemeriksaan kualitas tidak terbatas pada pengukuran akhir. Di pabrik yang andal, masinis memeriksa barang pertama, dimensi dalam proses, dan batch akhir menggunakan instrumen yang dikalibrasi. Praktik yang umum dilakukan adalah menggunakan mesin pengukur koordinat, atau CMM, untuk memverifikasi posisi lubang dan permukaan kritis. Di fasilitas kami, setiap proses produksi didokumentasikan dengan contoh laporan inspeksi.
Permukaan akhir juga merupakan persyaratan fungsional. Untuk permukaan geser, penyelesaian akhir Ra 0,8 hingga 1,6 mikrometer biasa dilakukan. Untuk komponen kosmetik, Anda mungkin memerlukan permukaan yang dipoles atau dianodisasi, dan hal ini mengubah strategi penggilingan karena Anda menginginkan potongan yang halus sebelum perawatan akhir.
Faktor Biaya dan Cara Menjaga Penggilingan CNC Aluminium Tetap Ekonomis
Biaya penggilingan CNC didorong oleh waktu pemesinan, perkakas, penanganan material, dan pengaturan. Aluminium umumnya mudah dipotong, sehingga biaya utama sering kali terletak pada jumlah pemasangan dan kerumitan komponen.
- Batch kecil: Penggilingan CNC fleksibel dan tidak memerlukan perlengkapan mahal yang sulit diubah. Ini ekonomis untuk pekerjaan prototipe dan volume sedang.
- Batch besar: Jika komponen yang sama diproduksi dalam volume tinggi, Anda dapat mengurangi waktu pemesinan dengan menggunakan perlengkapan khusus dan jalur pahat yang dioptimalkan. Di sinilah pendekatan die-casting plus milling benar-benar menonjol.
- Persyaratan toleransi: Toleransi yang ketat meningkatkan waktu inspeksi dan risiko penolakan. Menentukan toleransi paling longgar yang masih berfungsi dapat menghemat uang.
Faktor penting lainnya adalah biaya material. Potongan aluminium dapat didaur ulang, namun untuk komponen cor, proses pengecoran sendiri merupakan cara yang paling ekonomis untuk menciptakan bentuk yang mendekati jaring. Langkah penggilingan hanya perlu menghilangkan tunjangan pemesinan, sehingga pengecoran yang dirancang dengan baik akan menjaga limbah tetap rendah.
Jika Anda berada pada tahap desain, ingatlah hal-hal praktis berikut: sisakan setidaknya 0,5 mm stok pada permukaan yang memerlukan pemesinan akhir, hindari sudut dalam yang tajam, dan gunakan ukuran lubang standar. Keputusan ini mengurangi biaya perkakas dan waktu pemesinan.
Untuk kutipan tertentu, Anda bisa hubungi tim teknik kami dengan gambar atau model 3D Anda.
Cara Memilih Mitra Penggilingan CNC Aluminium
Memilih mitra pemesinan lebih dari sekadar harga terendah. Pemasok yang tepat dapat membantu Anda memecahkan masalah selama desain, menghindari kesalahan pemesinan, dan menjaga jadwal pengiriman.
Di Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. kami telah beroperasi sebagai mitra manufaktur mekanik sejak 2010. Pabrik kami memiliki sekitar RMB 10 juta dalam aset tetap dan nilai keluaran tahunan sebesar RMB 30 juta , dengan peralatan yang mencakup die casting, CNC, dan sel permesinan pintar. Skala ini memungkinkan kami menjalankan produksi berukuran sedang sambil tetap memberikan perhatian langsung pada setiap pesanan.
Apa yang Harus Ditanyakan Sebelum Anda Melakukan Pemesanan
- Mesin CNC apa yang Anda miliki? Apakah Anda memiliki kemampuan 4 sumbu atau 5 sumbu?
- Bisakah Anda mencetak dan mengerjakan mesin di satu pabrik?
- Bagaimana Anda mengontrol toleransi dan kualitas permukaan?
- Berapa waktu tunggu tipikal Anda untuk pesanan percontohan?
- Bisakah Anda memberikan contoh atau laporan inspeksi artikel pertama?
Pemasok yang menjawab pertanyaan-pertanyaan ini dengan jelas kemungkinan besar akan memberikan hasil yang konsisten. Komunikasi yang baik juga penting: pemasok harus mampu menjelaskan mengapa toleransi tertentu mahal dan bagaimana meningkatkan desain untuk menurunkan biaya.
Pertanyaan yang Sering Diajukan
Toleransi apa yang dapat dicapai oleh penggilingan aluminium CNC?
Dalam kondisi produksi normal, toleransi pemesinan plus atau minus 0,01 mm hingga 0,05 mm dapat dicapai pada komponen aluminium. Untuk pengeboran yang sangat presisi, Anda dapat menggunakan operasi reaming dan pengeboran untuk mencapai plus atau minus 0,01 mm atau lebih baik.
Apakah penggilingan CNC cocok untuk produksi batch kecil?
Ya. Penggilingan CNC adalah salah satu metode paling ekonomis untuk memproduksi komponen aluminium dalam jumlah kecil karena tidak memerlukan perkakas permanen. Waktu utama dihabiskan untuk pemrograman dan pengaturan.
Apakah saya memerlukan penggilingan CNC setelah die casting aluminium?
Biasanya ya jika komponen Anda memerlukan permukaan pemasangan yang presisi, lubang berulir, atau toleransi yang ketat. Die casting menghasilkan bentuk yang hampir bersih, namun milling memperhalus dimensi yang penting untuk perakitan.
Bagaimana cara mengurangi biaya penggilingan aluminium CNC?
Gunakan ukuran lubang standar, desain dengan tepi lembut, hindari toleransi ketat yang tidak perlu, dan gabungkan pengecoran dan penggilingan sebagai satu operasi. Hal ini menurunkan limbah material dan biaya perkakas.
